
Share


Tolleranze Dimensionali nei Magneti Industriali: come influisce nel processo produttivo
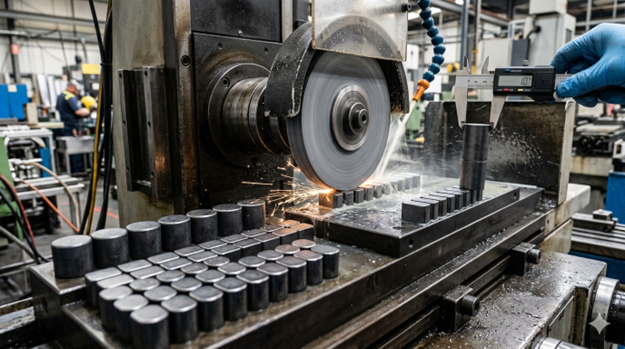
Nel panorama della progettazione meccatronica e dei sistemi di conversione dell’energia, le tolleranze dei magneti industriali rappresentano un fattore critico che va ben oltre la semplice quota geometrica indicata a disegno.
Le tolleranze dimensionali nei magneti permanenti sono la conseguenza diretta del processo produttivo scelto e incidono in modo decisivo su assemblaggio, prestazioni magnetiche e costo finale del componente.
La capacità di controllare con precisione le dimensioni dei magneti permanenti durante la produzione è quindi un elemento fondamentale per garantire affidabilità e continuità nelle applicazioni industriali.
Capire come la tecnologia di produzione determina le tolleranze ottenibili è il primo passo per impostare correttamente le specifiche di un magnete industriale ed evitare errori di progettazione costosi in fase di serie.
In questo articolo ricostruiamo il legame tra processo produttivo, tolleranze ottenibili e impatto sull’applicazione finale, fino al ruolo del controllo qualità e dei servizi di sviluppo prodotto magnetico nelle fasi di prototipazione e produzione di serie.
Perché le tolleranze dimensionali sui magneti sono critiche
Nei componenti magnetici industriali la dimensione non è solo una questione meccanica. Esiste un legame biunivoco e geometrico tra lo spazio fisico occupato dal materiale e il comportamento del circuito magnetico in cui esso è inserito.
Una variazione di pochi centesimi di millimetro su un magnete inserito in un rotore o in un attuatore si traduce in variazioni misurabili del campo nel traferro e quindi in variazioni delle prestazioni dell’intera applicazione.
Per questo le tolleranze sui magneti vanno valutate su tre dimensioni distinte ma correlate.
L’Impatto Meccanico
I magneti sono spesso incollati o pressati su rotori, statori, supporti ferromagnetici o alloggiamenti dedicati. Tolleranze fuori specifica si traducono in giochi di accoppiamento errati, problemi di incollaggio, sollecitazioni meccaniche durante il montaggio e rischio di rottura del magnete.
I materiali magnetici avanzati, in particolare le terre rare, presentano un comportamento fragile assimilabile a quello delle ceramiche tecniche.
Questo significa che l’assenza di un adeguato gioco di accoppiamento, o la presenza di picchi di pressione localizzati dovuti a difetti di planarità, può innescare cricche catastrofiche durante le operazioni di piantaggio o inserimento assiale.
Su geometrie ad arco usate nei motori brushless o nei PMSM, anche piccoli errori di curvatura o di angolo modificano il contatto con il rotore.
Se il raggio interno dell’archetto non accoppia perfettamente con il raggio esterno del nucleo rotorico ferromagnetico, lo spessore del film di colla risulterà disomogeneo.
Un film di colla troppo spesso riduce la conducibilità termica (surriscaldando il magnete) e indebolisce la tenuta meccanica sotto l’azione della forza centrifuga; un film troppo sottile può causare il contatto diretto metallo-magnete, raschiando i rivestimenti protettivi anticorrosione.
L’Impatto Magnetico
Dal punto di vista della fisica del magnetismo, la dimensione del magnete in direzione di magnetizzazione determina il punto di lavoro sulla curva BH. Le variazioni dimensionali si riflettono direttamente sul flusso utile nel traferro, sull’orientamento del campo magnetico e sulla simmetria del flusso.
Una riduzione dello spessore del magnete dovuta a una tolleranza negativa sposta il punto di lavoro verso valori di induzione residua (B) più bassi. In motori e sensori questo si traduce in ondulazione di coppia (cogging e torque ripple), errori di posizione, ripetibilità ridotta.
Quando i magneti disposti sul rotore presentano spessori differenti tra loro a causa di tolleranze grossolane, lo squilibrio magnetico asimmetrico genera forze radiali parassite (Unbalanced Magnetic Pull), le quali innescano vibrazioni acustiche dannose e accelerano l’usura dei cuscinetti.
L’Impatto Economico
Stringere le tolleranze alza il prezzo unitario in quanto aumenta i tempi di rettifica, riduce le rese, richiede strumenti di misura più accurati. La lavorazione magneti successiva alla sinterizzazione avviene tramite asportazione abrasiva, un processo intrinsecamente costoso.
La regola d’oro della progettazione industriale è standardizzare e specificare tolleranze strette solo dove servono davvero. Richiedere un ±0,02 mm dove un ±0,1 mm garantirebbe comunque il corretto funzionamento dell’applicazione è una delle principali cause di extra-costi ingiustificati nei progetti meccatronici.
La sfida della Sinterizzazione: Il Ritiro Anisotropo
Per capire da dove vengono i limiti di tolleranza serve seguire il processo produttivo dei magneti sinterizzati, oggi la tecnologia dominante per NdFeB e SmCo.
Il ciclo standard parte dalla polvere fine del materiale magnetico e arriva al magnete finito in cinque passaggi principali: pressatura in campo magnetico, sinterizzazione, trattamento termico, rettifica, magnetizzazione. Ognuno di questi passaggi introduce tolleranze geometriche e dimensionali specifiche, che si sommano nel risultato finale.
Pressatura in campo magnetico
La polvere magnetica viene compattata in uno stampo con tolleranze ancora ampie, mentre un campo magnetico esterno orienta i grani lungo la direzione di magnetizzazione preferenziale. Questo passaggio è ciò che rende i magneti anisotropi: il materiale “sa” già in che direzione dovrà essere magnetizzato.
La densità del “green body” (il compatto verde appena pressato) non è perfettamente omogenea, poiché gli attriti interni della polvere e le pareti dello stampo creano gradienti di pressione locali.
Sinterizzazione e ritiro anisotropo
Il blocco verde viene portato in forno a temperature dell’ordine di 1000-1100 °C, dove i grani di polvere si saldano tra loro densificando il materiale.
Durante questo passaggio il pezzo subisce un ritiro significativo, ma soprattutto un ritiro anisotropo: il ritiro lungo la direzione di magnetizzazione è diverso dal ritiro nelle direzioni perpendicolari.
Per il NdFeB sinterizzato il ritiro lungo l’asse di magnetizzazione è tipicamente del 15-25%, mentre nelle altre direzioni è del 5-15%. Questo significa che lo stampo deve essere progettato tenendo conto di tre fattori di scala diversi, e il magnete sinterizzato esce con tolleranze ancora dell’ordine di ±0,1 / ±0,2 mm.
Questo significa che lo stampo deve essere progettato tenendo conto di tre fattori di scala diversi, e il magnete sinterizzato esce con tolleranze ancora dell’ordine di ±0,1 / ±0,2 mm.
Inoltre, il ritiro anisotropo non causa solo variazioni lineari, ma produce spesso distorsioni geometriche (come l’effetto “a clessidra” o l’imbarcamento delle facce piane), le quali rendono il componente grezzo inutilizzabile per accoppiamenti meccanici diretti.
Hai un componente con esigenze specifiche di precisione o prestazioni?
Contatta il nostro team per analizzare il progetto e definire il percorso produttivo più adatto alle tue necessità.
Rettifica
Per ottenere tolleranze strette il magnete sinterizzato deve essere rettificato con mole diamantate o con macchine CNC dedicate. La rettifica dei magneti garantisce planarità e parallelismo richiesti dall’assemblaggio e produce la finitura superficiale necessaria all’incollaggio o al rivestimento successivo.
È un’operazione lenta e costosa: i magneti sinterizzati in terre rare sono molto duri e fragili, le mole si usurano rapidamente e le velocità di asportazione sono limitate.
L’alternativa dello stampaggio ad iniezione e compressione
Non tutti i magneti richiedono il passaggio in forno e la successiva rettifica.
I magneti bonded rappresentano una soluzione tecnologicamente diversa, ideale quando la complessità geometrica è elevata.
A differenza dei sinterizzati, i bonded utilizzano una matrice polimerica (come poliammide PA6, PA12 o resina epossidica) all’interno della quale vengono dispersi i grani di materiale magnetico attivo.
Questo significa che non subiscono il drastico ritiro anisotropo tipico della sinterizzazione, mantenendo fedelmente le dimensioni dello stampo. Il ritiro in fase di stampaggio ad iniezione è isotropo e prevedibile, strettamente legato alle proprietà volumetriche del polimero termoplastico utilizzato.
Il grande vantaggio competitivo è la capacità di integrare in un unico pezzo geometrie che, con i sinterizzati, richiederebbero l’assemblaggio di più componenti rettificati, eliminando totalmente i costi e i tempi della rettifica meccanica.
Sebbene le proprietà magnetiche globali (come Br ed (BH)max) siano inferiori rispetto a un sinterizzato puro a causa della presenza del legante plastico, la precisione geometrica nativa elimina ogni necessità di lavorazioni meccaniche secondarie post-stampaggio
Analisi Comparativa: Tolleranze Tipiche per Famiglia di Magneti
Le tolleranze quindi non si scelgono in modo indipendente dal processo: ogni famiglia di magneti ha un percorso produttivo che fissa il livello di precisione realmente raggiungibile.
| Tecnologia / Materiale | Tolleranza Standard (Grezzo) | Con Rettifica di Precisione | Note Principali |
| NdFeB Sinterizzato | ±0,1 / ±0,2 mm | Fino ±0,2 mm | Richiede quasi sempre rettifica per accoppiamenti. |
| SmCo Sinterizzato | ±0,1 / ±0,2 mm | ±0,5 mm | Molto fragile, rischio microcricche in lavorazione. |
| Ferrite Sinterizzata | ±0,1 / ±0,2 mm | ±0,1 / ±0,2 mm | Rettifica dedicata solo per progetti speciali. |
| NdFeB/Ferrite Iniettato | ±0,5 mm | Non necessaria | Precisione di stampo su geometrie complesse. |
| NdFeB Compresso | ±0,1 mm | Non necessaria | Precisione di stampo su geometrie complesse. |
Controllo qualità e validazione delle tolleranze
Definire le tolleranze sul disegno è solo metà del lavoro. Garantire che ogni lotto le rispetti richiede un sistema di controllo qualità strutturato e ripetibile, soprattutto in produzione di serie.
Sui magneti il controllo dimensionale è tanto importante quanto il controllo magnetico: un magnete in tolleranza dimensionale ma con prestazioni Br e Hc fuori specifica è non conforme tanto quanto il caso opposto.
Gli strumenti tipici impiegati durante il nostro controllo qualità includono: macchine di misura a coordinate (CMM) per le geometrie complesse e per le tolleranze GD&T (planarità, parallelismo, perpendicolarità, concentricità su anelli e magneti ad arco).
Il nostro punto di forza risiede anche nell’utilizzo degli stessi strumenti di misura tra businees unit, è il nostro presupposto per garantire prestazioni uniformi al cliente.
Sviluppo del progetto: Ottimizzare la Catena Valore
Le tolleranze dimensionali nei magneti permanenti sono uno dei punti in cui specifica progettuale, processo produttivo e controllo qualità si incontrano.
Non sono valori arbitrari da fissare sul disegno: sono il risultato di una catena industriale precisa. Conoscere questa catena è il presupposto per impostare specifiche realistiche, scegliere il processo giusto e ottimizzare il costo del componente.
Il vero valore aggiunto nella catena di fornitura risiede nella capacità di poter fornire assistenza ingegneristica avanzata dalla scelta iniziale del materiale fino alla validazione metrologica finale; è ciò che differenzia un fornitore di catalogo da un partner di progetto strutturato.
Il nostro team di ingegneria può intervenire già nelle primissime fasi di prototipazione per:
- Ottimizzare le quote geometriche in funzione del ritiro anisotropo atteso, riducendo al minimo il sovramateriale da asportare in fase di rettifica.
- Suggerire modifiche di smussatura o raggiatura sui bordi vivi, riducendo drasticamente il fenomenosbeccatura durante i trasporti e l’assemblaggio automatizzato in linea.
- Bilanciare le tolleranze di accoppiamento meccanico con le tolleranze magnetiche della curva BH, assicurando la massima stabilità del flusso utile nel traferro senza far lievitare i costi di produzione.
La capacità di intervenire in ogni fase del progetto ci permette di fornire soluzioni precise e perfettamente adattate ad ogni specifica applicazione industriale.
Hai un progetto con tolleranze critiche o geometrie complesse?
Contatta il nostro team per una valutazione tecnica della specifica e per definire il percorso produttivo più adatto al componente.


